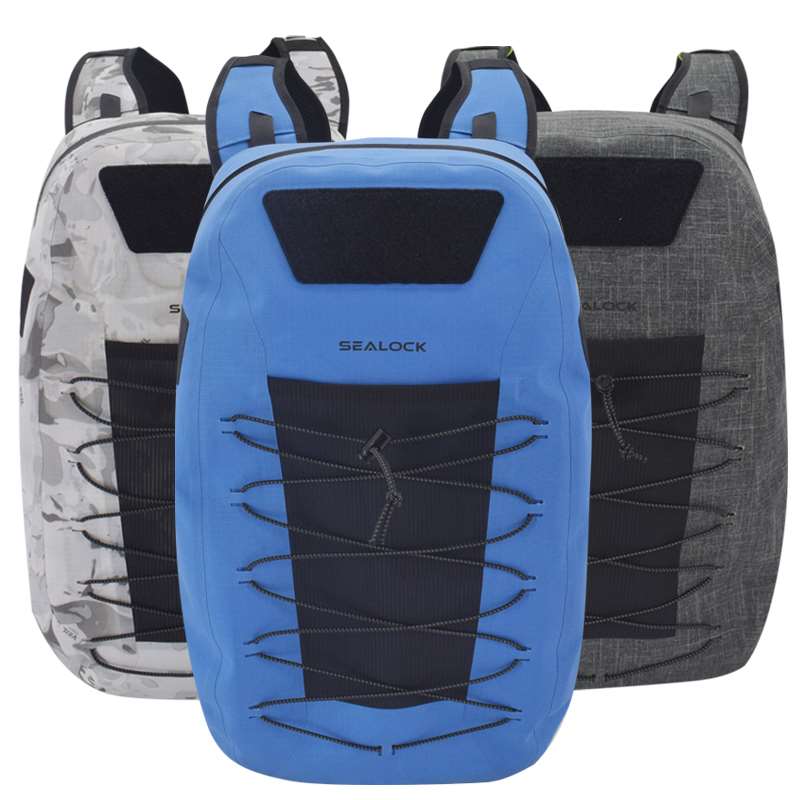
Pengelasan RF: Bagaimana Lapisan Las Frekuensi Radio Dibuat dan Diuji
Pengelasan frekuensi radio (RF), juga disebut pengelasan frekuensi tinggi (HF) atau pengelasan dielektrik, menggabungkan bahan termoplastik seperti PVC dan TPU dengan memanaskannya dari dalam dengan medan elektromagnetik bolak-balik yang cepat, biasanya pada 27,12 MHz, sementara cetakan logam berbentuk menekan lapisan-lapisan tersebut menjadi satu. Kedua lapisan tersebut melebur menjadi satu dan mendingin di bawah tekanan, meninggalkan jahitan tanpa lubang jarum, tanpa benang, dan tanpa perekat. Itulah sebabnya lapisan las frekuensi tinggi digunakan di mana pun produk harus menahan masuk atau keluarnya air, udara atau cairan: kantong kering, ransel tahan air, pendingin lembut, tiupan, kantong cairan medis, dan banyak wadah militer dan industri.
Panduan ini menjelaskan cara kerja proses, bahan apa yang bisa dan tidak bisa dilas, bagaimana lapisan yang dilas dibandingkan dengan lapisan yang dijahit, ditempel, dan dilem, apa yang membuat lasan gagal, dan bagaimana lapisan yang dilas diuji sebelum produk dikirimkan. Tertulis dari lantai pabrik: kami telah membuat tas las frekuensi tinggi selama lebih dari 20 tahun di pabrik kami di Dongguan, Cina dan Kota Ho Chi Minh, Vietnam.
Jelajahi Bagian Ini: Pengelasan RF, Pengujian dan Material
Halaman ini adalah titik awal untuk artikel teknik kami tentang pengelasan frekuensi tinggi. Setiap artikel di bawah ini membahas lebih dalam satu bagian topik.
Pengelasan RF adalah cara memadukan plastik tanpa sumber panas eksternal menyentuh permukaan. Alih-alih menggunakan pelat panas atau udara panas, mesin ini menerapkan medan listrik frekuensi tinggi ke seluruh material. Plastik tertentu mengandung molekul polar, yang berusaha sejajar dengan medan. Karena medannya terbalik jutaan kali per detik, molekul-molekul tersebut terus berosilasi, dan gesekan di antara keduanya menghasilkan panas di dalam material itu sendiri. Ketika plastik mencapai titik lelehnya pada sambungan, tekanan cetakan memaksa kedua lapisan tersebut mengalir satu sama lain.
Nama-nama pengelasan RF, pengelasan HF, pengelasan frekuensi tinggi dan penyegelan dielektrik semuanya menggambarkan proses yang sama. Mesin industri beroperasi pada frekuensi yang dicadangkan untuk tujuan ini, paling umum 27,12 MHz, itulah sebabnya istilah "pengelasan 27,12 MHz" juga muncul dalam spesifikasi. Proses ini telah digunakan secara industri sejak pertengahan abad kedua puluh dan sekarang menjadi standar untuk produk apa pun yang jahitannya bisa bocor.
Bagaimana Prosesnya Bekerja, Langkah demi Langkah
Pada jalur produksi tas, pengelasan frekuensi tinggi merupakan satu tahap dalam urutan yang lebih panjang. Panel pertama-tama dipotong dari kain berlapis TPU atau PVC, dan setiap bagian yang perlu dijahit, seperti anyaman, tali pengikat, dan saku pengatur, dijahit ke panel datar sebelum pengelasan dimulai. Inilah sebabnya mengapa sebagian besar tas tahan air dibuat dalam dua jalur, menjahit dan mengelas, bekerja sama, bukan satu jalur yang menggantikan yang lain.
Untuk setiap pengelasan, operator menempatkan panel pada alas mesin, sering kali dalam jig yang menahannya agar tetap sejajar. Cetakan kuningan berbentuk seperti jahitan diturunkan ke material, dan lembaran penyangga isolasi diletakkan di bawahnya untuk mencegah lengkungan. Mesin kemudian menerapkan energi RF selama beberapa detik sambil menekan cetakan. Setelah energi berhenti, cetakan tetap tertutup selama periode pendinginan sehingga material cair membeku di bawah tekanan; melepaskannya terlalu dini menghasilkan jahitan yang lemah dan bergelombang. Terakhir, bahan berlebih dipangkas dan jahitannya diperiksa.
Tiga pengaturan mengontrol hasilnya: daya, waktu pengelasan dan waktu pendinginan, bersama dengan tekanan cetakan. Mereka harus diatur untuk setiap kombinasi bahan, ketebalan dan cetakan. Pengaturan yang menghasilkan jahitan sempurna pada terpal PVC 500D dapat membakar film TPU tipis atau melakukan under-fuse pada laminasi TPU berat, sehingga setiap material atau cetakan baru divalidasi dengan pengelasan uji sebelum produksi dimulai.
Sebuah cetakan kuningan menekan lapisan-lapisan tersebut bersama-sama sementara energi frekuensi tinggi melelehkannya dari dalam.
Bahan Apa yang Dapat Dilas RF?
Hanya plastik dengan molekul polar yang memanas dalam medan frekuensi tinggi, sehingga membatasi proses pada bahan tertentu. PVC dan poliuretan, termasuk TPU, adalah yang paling banyak dilas, dan merupakan bahan utama yang digunakan untuk tas tahan air. Beberapa bahan lain dapat dilas dalam kondisi khusus, sedangkan plastik non-polar pada umumnya tidak dapat dilas dengan cara ini sama sekali.
Bahan
RF dapat dilas?
Catatan
PVC (film dan terpal dilapisi)
Ya, dengan mudah
Bahan tas kering dan tas motor klasik
TPU dan poliuretan lainnya
Ya
Lebih ringan dan lebih fleksibel dalam cuaca dingin dibandingkan PVC; parameter tergantung pada kelas dan ketebalan
Kain nilon atau poliester dilapisi dengan TPU atau PVC
Ya, melalui lapisan
Lapisan inilah yang mengelas; itu harus cukup tebal dan tepat di muka
EVA, PET, film nilon, beberapa ABS
Kadang-kadang
Mungkin dengan pengaturan khusus atau perkakas yang dipanaskan
Non-polar; digabungkan dengan udara panas, ultrasonik atau metode lain
Nilon atau poliester tenunan tidak dilapisi
TIDAK
Harus dijahit, atau dilapisi terlebih dahulu
Untuk kain yang dilapisi, detail yang paling penting adalah lapisannya. Kain berlapis TPU dengan lapisan film yang kuat dapat dilas dengan andal, sedangkan kain dengan lapisan yang sangat tipis mungkin tidak memiliki cukup bahan pada sambungan untuk membentuk jahitan yang kuat. Inilah salah satu alasan mengapa dua kain yang dideskripsikan dengan kata yang sama dapat berperilaku sangat berbeda pada mesin las. KitaPanduan bahan tahan air TPUmencakup sisi material secara lebih rinci.
Jahitan Las RF vs Jahitan Dijahit, Ditempel, dan Direkatkan
Pengelasan frekuensi tinggi
Dijahit
Dijahit dan ditempel
Terpaku
Lubang di jahitannya
Tidak ada
Satu per jahitan
Ditutupi dengan selotip
Tidak ada
Tahan air seiring waktu
Ya, jahitannya satu bahan
TIDAK
Hingga kaset itu terangkat
Sampai perekatnya menua
Kedap udara
Ya
TIDAK
Jarang
Kadang-kadang
Kebebasan desain
Dibatasi oleh bentuk cetakan
Sangat tinggi
Tinggi
Sedang
Bekerja pada kain yang tidak dilapisi
TIDAK
Ya
Ya
Tergantung perekatnya
Semua ini tidak membuat jahitan menjadi inferior secara umum. Jahitan adalah pilihan yang tepat untuk kantong pengatur, tali pengikat, bantalan, dan apa pun di luar cangkang kedap air, dan jalur jahit kami sama berpengalamannya dengan jalur las kami. Tas tahan air terbaik menggunakan keduanya: sub-rakitan yang dijahit untuk struktur dan kenyamanan, dan jahitan yang dilas di mana pun air harus dicegah. Artikel kami tentangbagaimana tas yang dilas dan dijahit sebenarnya dibuatmenunjukkan bagaimana keduanya digabungkan dalam satu produk.
Pengelasan RF vs Pengelasan Ultrasonik dan Udara Panas
Pengelasan ultrasonik menggunakan getaran mekanis frekuensi tinggi daripada medan listrik. Ini cepat dan bekerja pada beberapa bahan yang tidak merespons RF, namun paling cocok untuk jahitan sempit kecil, titik, atau terus menerus. Pengelasan udara panas dan hot-wedge melelehkan permukaan dari luar dan dapat menyatukan bahan non-polar seperti polietilen, sehingga umum digunakan pada geomembran besar dan beberapa terpal. Untuk tas yang terbuat dari PVC atau TPU, pengelasan frekuensi tinggi biasanya lebih disukai karena pengelasan ini memanaskan sambungan secara merata melalui ketebalannya, menghasilkan jahitan yang lebar dan konsisten dalam bentuk yang rumit dalam sekali tekan, dan membiarkan sebagian besar permukaan bahan tidak bertanda.
Apa yang Membuat Pengelasan Gagal
Jahitan las yang bocor hampir selalu disebabkan oleh salah satu dari beberapa penyebab. Peleburan yang kurang terjadi ketika tenaga atau waktu terlalu sedikit: lapisan terlihat tertutup, namun lapisan-lapisannya hanya saling menempel di permukaan dan terkelupas karena beban. Burn-through atau arcing terjadi ketika daya terlalu tinggi atau buffer hilang, sehingga meninggalkan garis tipis, hangus, atau berlubang. Kontaminasi, seperti debu, bahan pelepas atau bahan pemlastis pada permukaan, menyebabkan lapisan-lapisan tersebut tidak dapat menyatu dengan baik. Dan perubahan bahan, meskipun jenis atau warna kain yang sama berbeda, dapat mengubah pengaturan yang benar sehingga melemahkan jahitan jika mesin tidak divalidasi ulang.
Sebagian besar cacat ini tidak terlihat secara kasat mata, itulah sebabnya produk yang dilas memerlukan pengujian destruktif pada sampel dan pengujian tekanan atau perendaman pada barang jadi. Panduan kami untukcacat pengelasan RF yang umummenunjukkan seperti apa masing-masing jahitan ketika jahitannya dibelah.
Las yang bersuara, las yang kurang menyatu, dan las yang terbakar, berdampingan.
Bagaimana Lapisan Las RF Diuji
Pengujian dimulai sebelum produksi. Ketika material atau cetakan baru dipasang, sampel las dibuat dan ditarik terpisah pada alat uji tarik untuk mengukur kekuatan ikatan, gaya yang diperlukan untuk membuka lapisan. Pengelasan yang baik akan merobek bahan di samping jahitannya, bukannya memisahkannya. Artikel laboratorium kamiAngka yang Menentukan Apakah Pengelasan Sebenarnya Merupakan Pengelasanmenjelaskan tes ini secara rinci.
Selama produksi, setiap pesanan melewati IQC pada kain yang masuk, IPQC pada jalur pengelasan dengan pemeriksaan sampel rutin, dan OQC pada produk jadi, dengan inspeksi pihak ketiga SGS atau QIMA tersedia berdasarkan permintaan. Pengujian produk akhir sesuai dengan peringkat yang dimiliki produk: pengujian hujan lebat dan pancaran air untuk produk dengan peringkat IPX5 atau IPX6, dan pengujian perendaman air penuh selama 2+ jam untuk produk dengan peringkat IPX7 atau IPX8. Kekuatan tarik, abrasi, semprotan garam pada perangkat keras, uji beban 1.500+ siklus, dan pengujian kelelahan ritsleting hingga 3.000 siklus melengkapi program standar, bersama dengan pemeriksaan tahan luntur warna dan perbedaan warna terhadap sampel yang disetujui.
Untuk produk yang tersegel dan kedap udara, pengujian yang paling terbuka juga merupakan pengujian yang paling sederhana. Prosedur inspeksi pelanggan standar kami adalah membuka kotak, ekstraksi vakum, istirahat statis 24 jam, dan penentuan kebocoran udara. Jika produk masih tetap mempertahankan bentuknya setelah 24 jam, maka tidak ada satu pun las, penutup, atau katupnya yang bocor, termasuk kebocoran lambat yang mungkin terlewatkan dalam uji perendaman singkat.
Dimana Pengelasan RF Digunakan
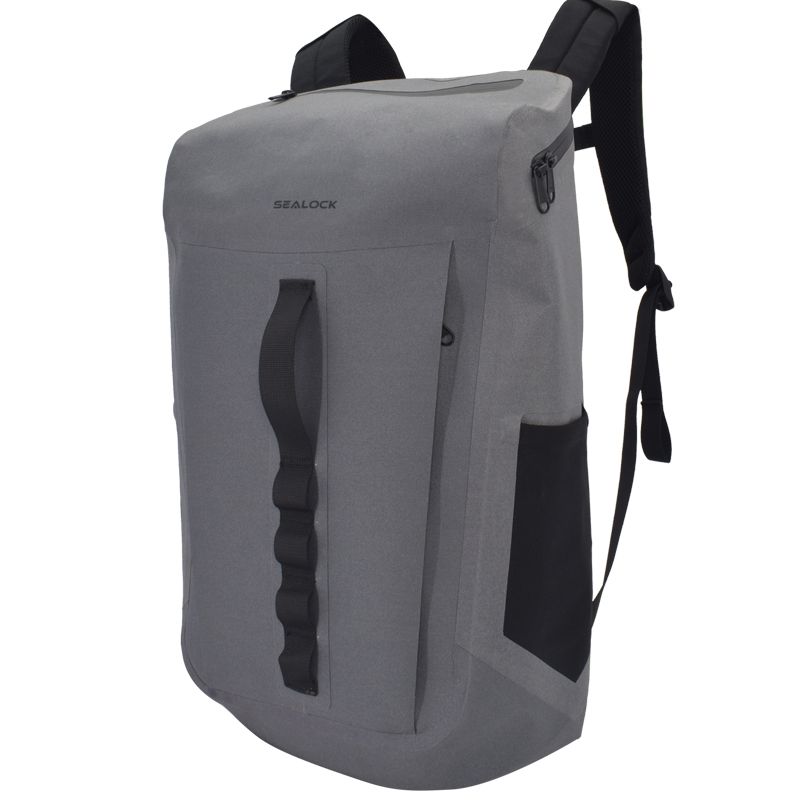
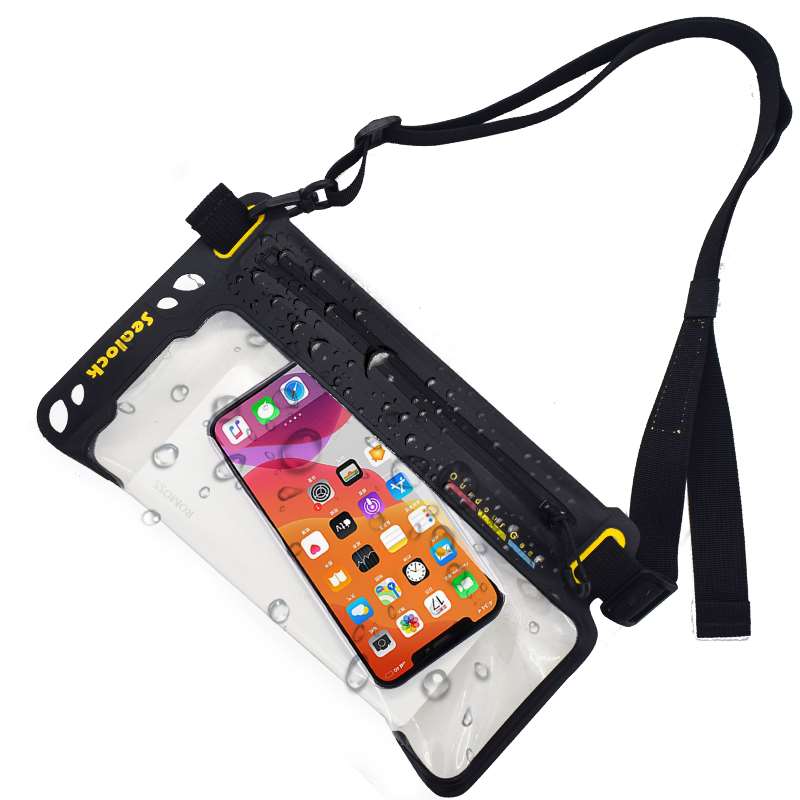
Perlengkapan luar ruangan dan kelautan adalah penggunaan yang paling umum: tas kering, ransel dan ransel tahan air, tas kayak dan perahu, tas sepeda motor dan sepeda, kantong telepon tahan air, dan tas kompresi. Pendingin lunak menggunakan cangkang dan pelapis yang dilas karena lapisan yang dilas tidak membocorkan air lelehan dan tidak memiliki garis jahitan untuk memerangkap kotoran dan bau. Selain tas, proses yang sama juga membuat cairan medis dan kantong darah, perahu dan mainan tiup, pelampung renang, terpal dan penutup truk, serta berbagai macam produk militer dan pemerintah, termasuk kantung bahan bakar dan air, tempat perlindungan tiup, penutup peralatan tahan cuaca dan tas penahan, yang memerlukan lapisan kedap udara dan ketahanan terhadap panas, dingin, dan tekanan.
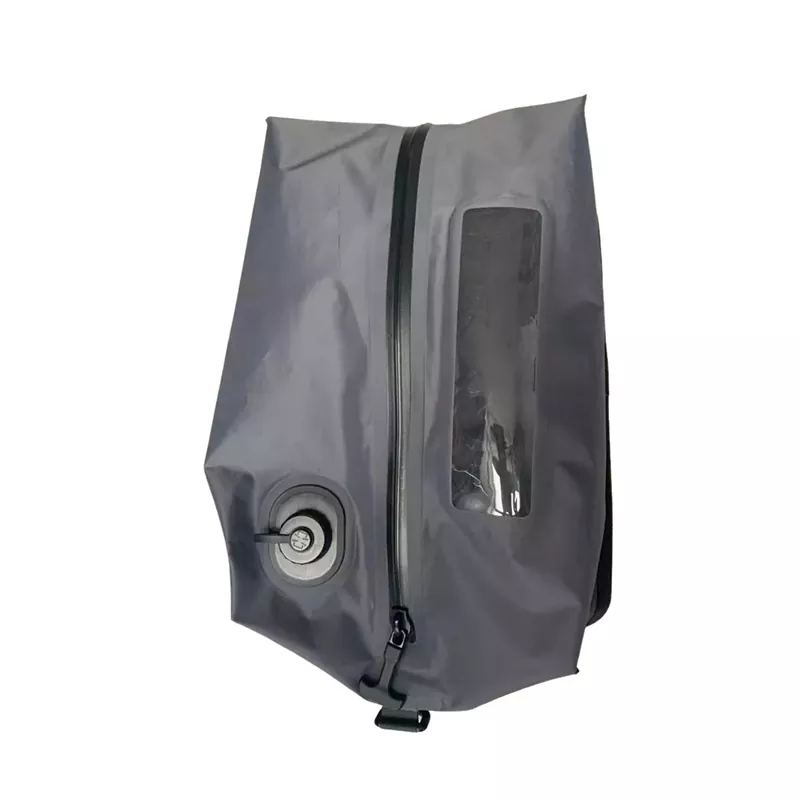
Laminasi TPU, bodi yang dilas, jendela yang dilas, dan pemasangan pompa
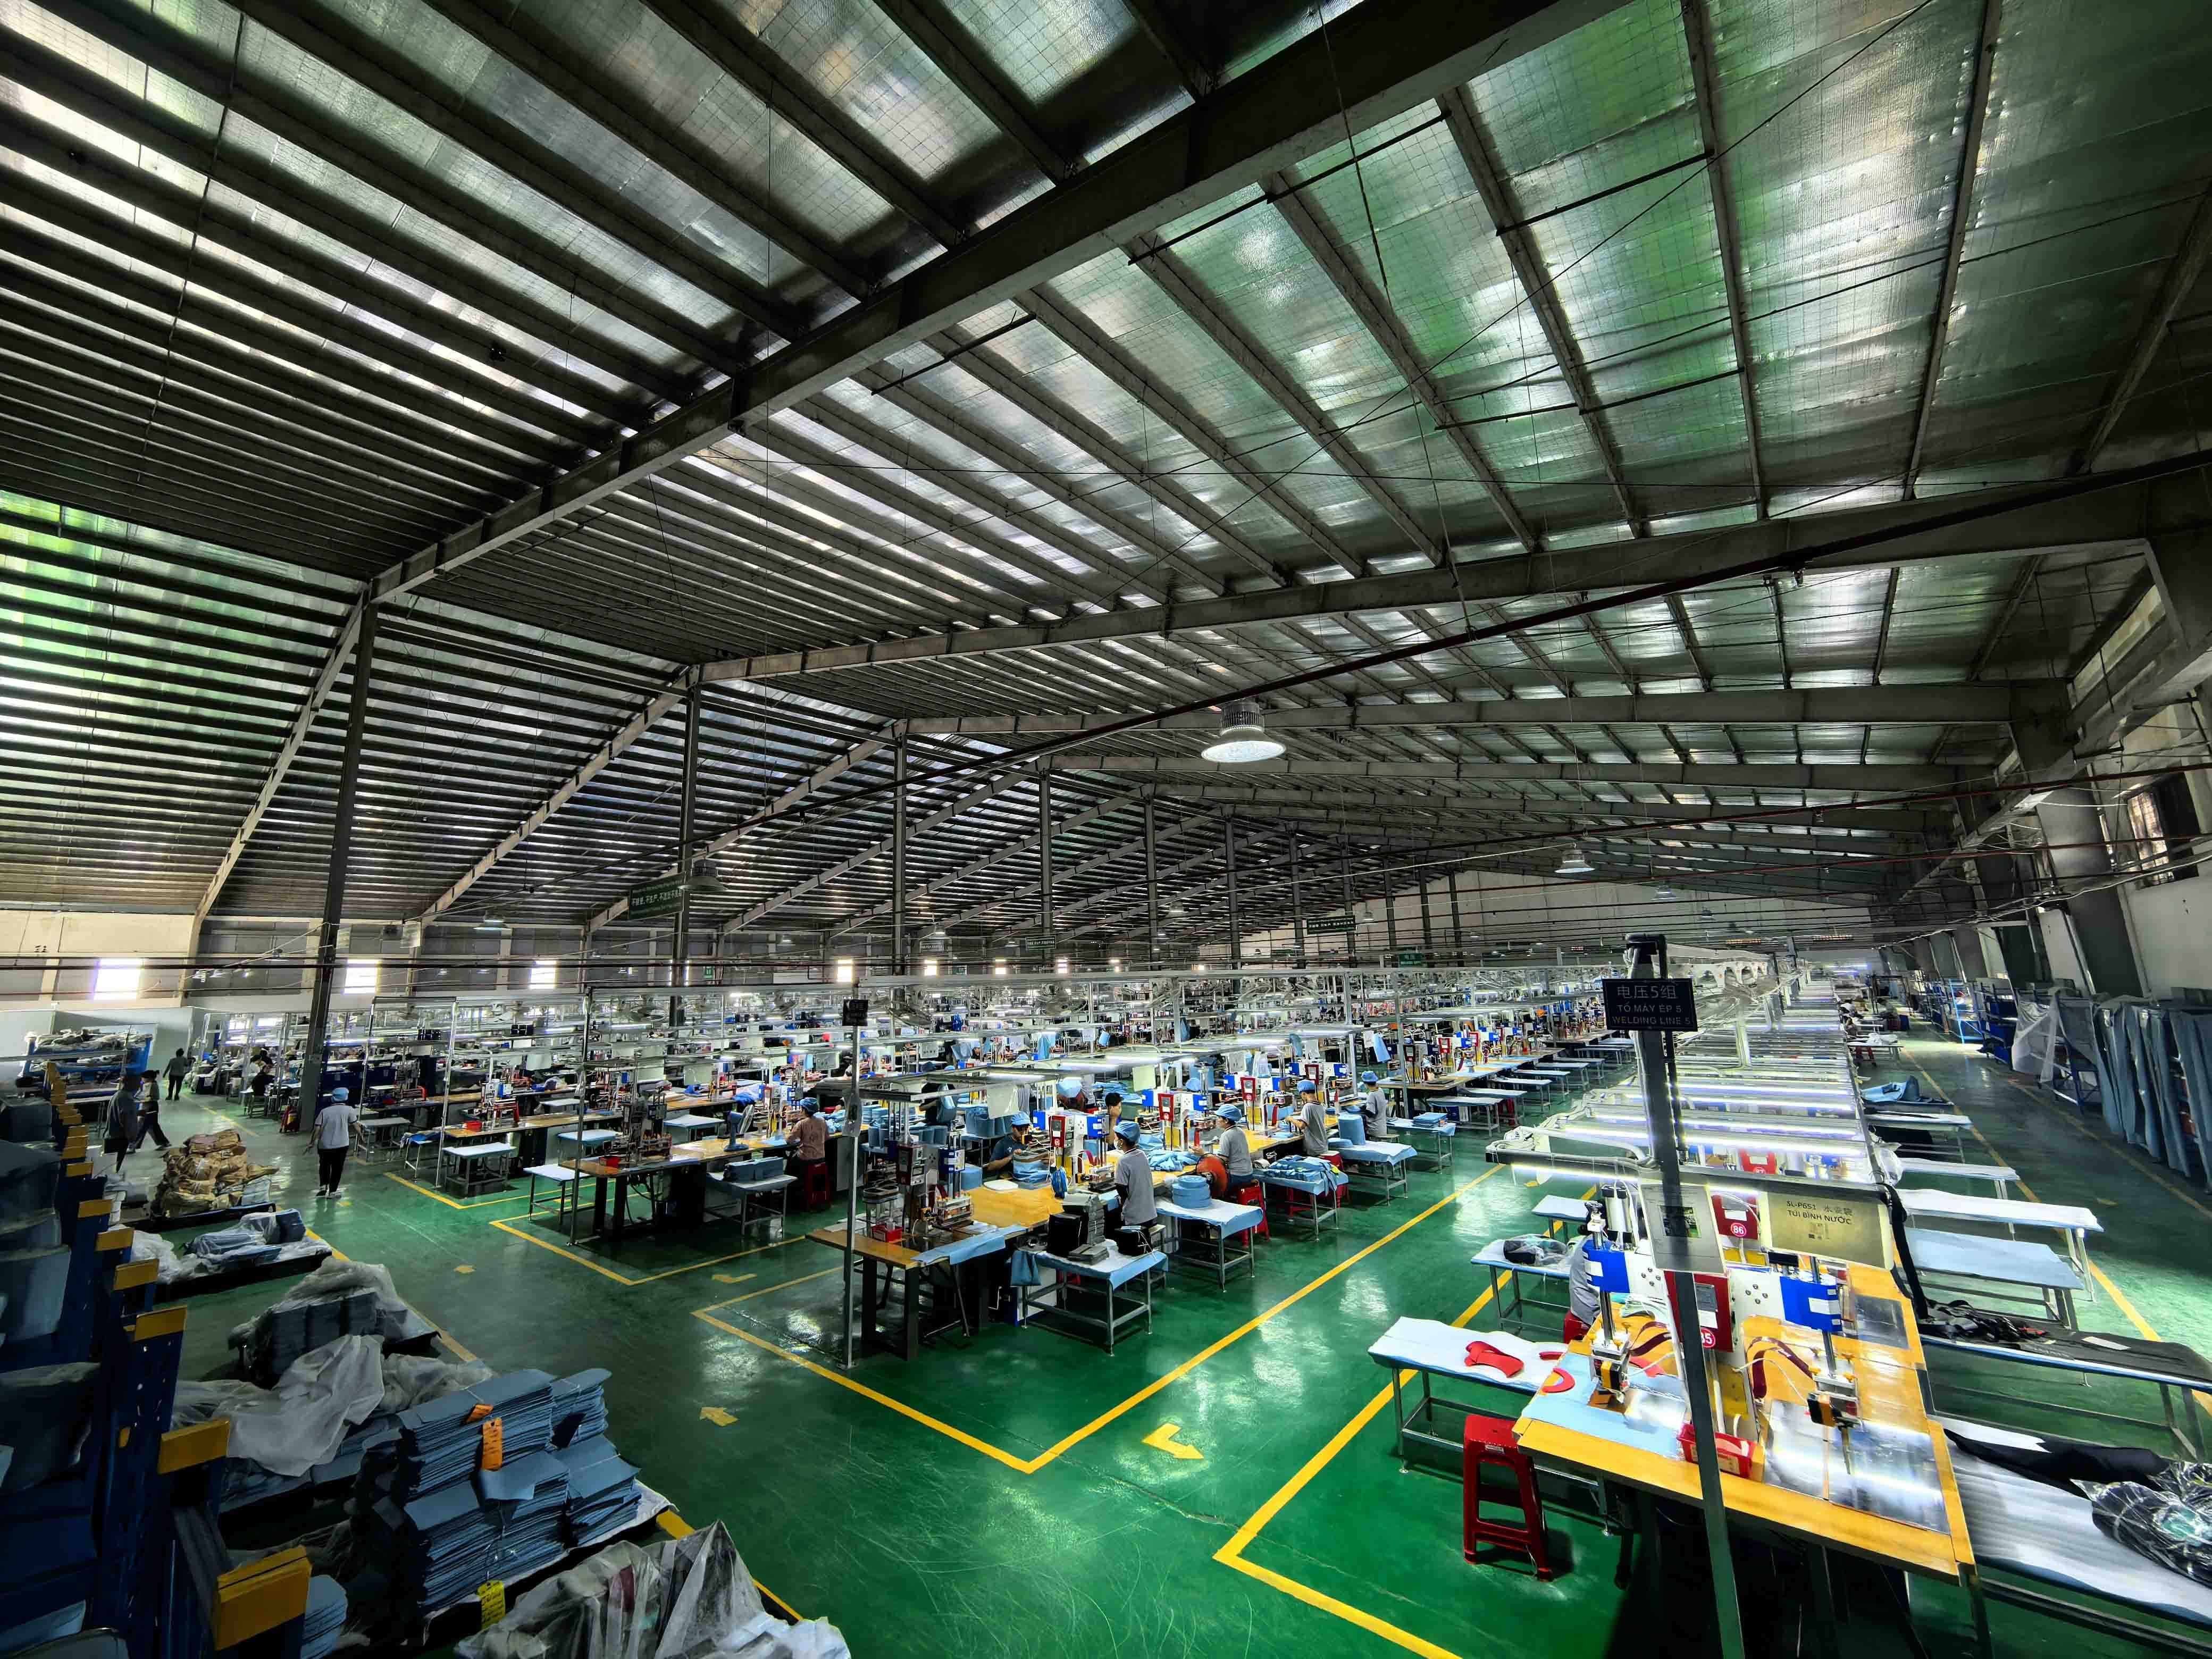
Mesin las frekuensi tinggi dari lini produksi Vietnam
Bagaimana Mengevaluasi Pemasok Pengelasan RF
Mintalah untuk melihat mesin las dan cetakan produk Anda, dan tanyakan bagaimana parameter dicatat dan divalidasi ulang ketika material berubah. Tanyakan hasil kekuatan rekat pada sampel las, tidak hanya pada produk jadi. Periksa apakah pabrik memiliki kemampuan menjahit sendiri, karena hampir setiap tas yang dilas juga memiliki bagian yang dijahit, dan pemasok yang mensubkontrakkan satu atau yang lain memiliki kendali yang lebih kecil terhadap hasilnya. Terakhir, tanyakan bagaimana produk jadi diuji berdasarkan nilai pada label, dan apakah Anda dapat mengikuti sendiri pengujian yang sama pada saat kedatangan. Rincian kamiapa yang mendorong harga tas tahan airmenjelaskan bagaimana biaya cetakan dan perkakas dimasukkan ke dalam kutipan.
Pertanyaan yang Sering Diajukan
Apakah pengelasan RF sama dengan pengelasan HF?
Ya. Pengelasan RF (frekuensi radio), pengelasan HF (frekuensi tinggi), dan pengelasan dielektrik adalah nama berbeda untuk proses yang sama.
Apakah lapisan las RF tahan air?
Ya. Pengelasan yang dilakukan dengan benar akan menyatukan kedua lapisan menjadi satu bagian material, sehingga tidak ada lubang untuk dilewati air. Apakah produk jadi kedap air juga bergantung pada penutupannya dan bukaan lainnya, itulah sebabnya produk diuji secara keseluruhan.
Apakah pengelasan RF lebih kuat dari jahitan?
Untuk mencegah masuknya air dan udara, ya. Pada pengelasan yang baik, material di samping jahitan biasanya robek sebelum jahitannya terpisah. Jahitan tetap menjadi pilihan terbaik untuk tali penahan beban dan bagian empuk di luar area kedap air, itulah sebabnya keduanya sering digabungkan.
Bisakah nilon atau poliester dilas RF?
Tidak sendirian. Tenunan nilon dan poliester dapat dilas jika dilapisi atau dilaminasi dengan TPU atau PVC, dan lapisan inilah yang membentuk lasan.
Apa perbedaan antara pengelasan RF dan pengelasan ultrasonik?
Pengelasan RF memanaskan plastik polar dari dalam menggunakan medan listrik dan menghasilkan lapisan lebar dalam sekali tekan. Pengelasan ultrasonik menggunakan getaran mekanis dan cocok untuk lapisan yang lebih kecil atau sempit dan untuk beberapa bahan yang tidak dapat dilas oleh RF.
Mengapa beberapa lapisan las bocor?
Penyebab umumnya adalah fusi yang kurang karena daya atau waktu yang terlalu sedikit, terbakar karena terlalu banyak daya, kontaminasi pada permukaan, atau perubahan material tanpa memvalidasi ulang pengaturan mesin. Semuanya ditangkap melalui uji kekuatan ikatan pada sampel dan uji kebocoran pada produk jadi.
Apa MOQ untuk tas las RF khusus?
Sebagian besar tas las kami mulai dari 300 buah per gaya, dan beberapa di antaranya 500 buah. Bentuk baru memerlukan cetakan lasnya sendiri, yang merupakan biaya satu kali yang sudah termasuk dalam penawaran. Sampel biasanya memakan waktu 7–15 hari dan produksi massal 30–45 hari.
Bisakah Anda menambahkan logo kami ke tas yang dilas?
Ya. Sablon, perpindahan panas, tambalan las, dan embossing frekuensi tinggi, di mana logo ditekan ke dalam material dengan cetakan, semuanya berfungsi pada produk PVC dan TPU yang dilas.
Bekerja Dengan Pabrik Pengelasan Frekuensi Tinggi
Jika Anda mengembangkan produk yang dilas, kirimkan gambar, sampel, atau spesifikasi target Anda kepada kami. Kami akan merekomendasikan desain bahan dan jahitan, membuat cetakan dan menyiapkan sampel untuk pengujian. Hubungi kami diinfo@sealock.com.hkatau hubungi +86-769-82009361.
Untuk merek yang memasok perlengkapan luar ruangan tahan air kelas profesional, kemampuan pengelasan RF dari mitra manufaktur sama pentingnya dengan disiplin proses di baliknya. Artikel ini membahas parameter teknik yang menentukan apakah pengelasan RF menghasilkan hasil tanpa kebocoran yang konsisten pada skala produksi: fisika pemanasan molekul internal 27,12 MHz versus ikatan termal permukaan, jendela kalibrasi sempit yang diperlukan saat mengelas TPU berkekuatan tinggi 840D, tiga variabel proses yang memisahkan lingkungan produksi terkontrol dari lingkungan produksi yang tidak konsisten, dan apa yang sebenarnya dikonfirmasi oleh pengujian tekanan hidrostatis 1,0 Bar tentang pengelasan yang telah selesai.
Kebanyakan kegagalan produk tahan air tidak dimulai dari kainnya. Mereka mulai dari jahitannya. Artikel ini menguraikan perbedaan praktis dan teknis antara pengelasan RF dan jahitan tradisional untuk perlengkapan luar ruangan—mencakup kinerja kedap air di bawah tekanan, ketahanan jangka panjang melalui siklus tekanan di lapangan, kompatibilitas material, realitas biaya produksi, dan skenario spesifik di mana setiap metode adalah pilihan yang tepat. Termasuk tabel perbandingan langsung dan panduan bagi pembeli OEM yang mengevaluasi kemampuan konstruksi jahitan pabrikan.
Kami menggunakan cookie untuk menawarkan Anda pengalaman penelusuran yang lebih baik, menganalisis lalu lintas situs, dan mempersonalisasi konten. Dengan menggunakan situs ini, Anda menyetujui penggunaan cookie kami.
Kebijakan Privasi
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик