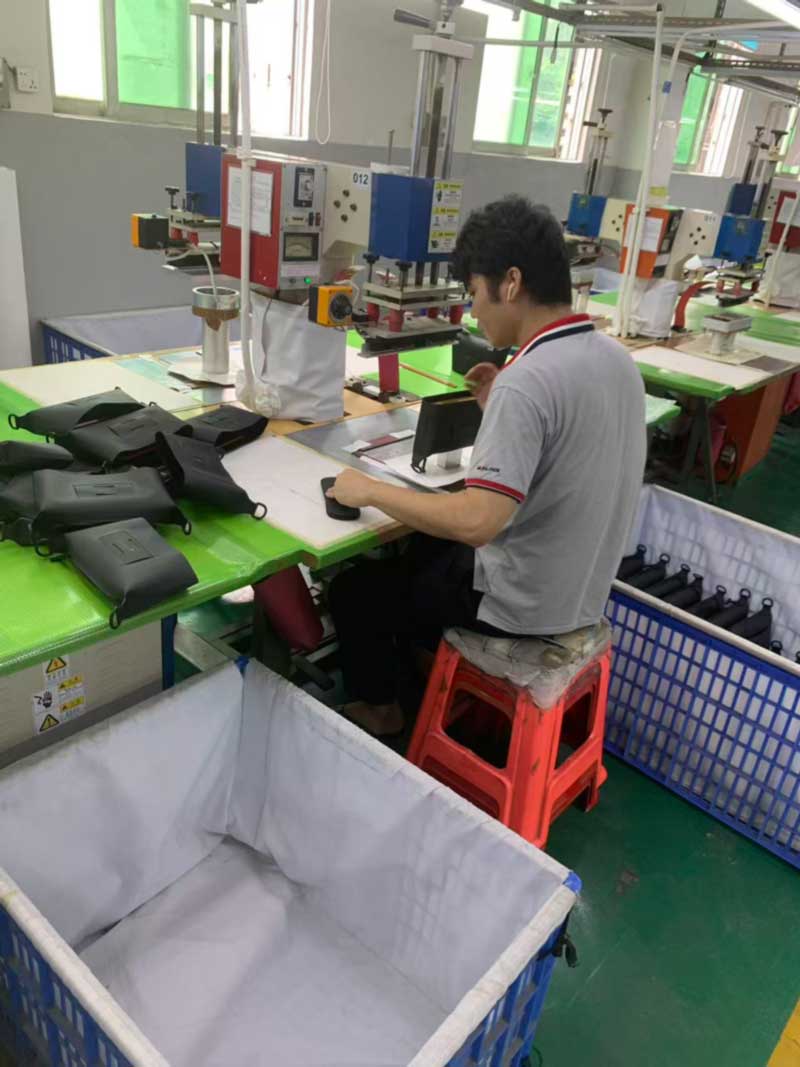
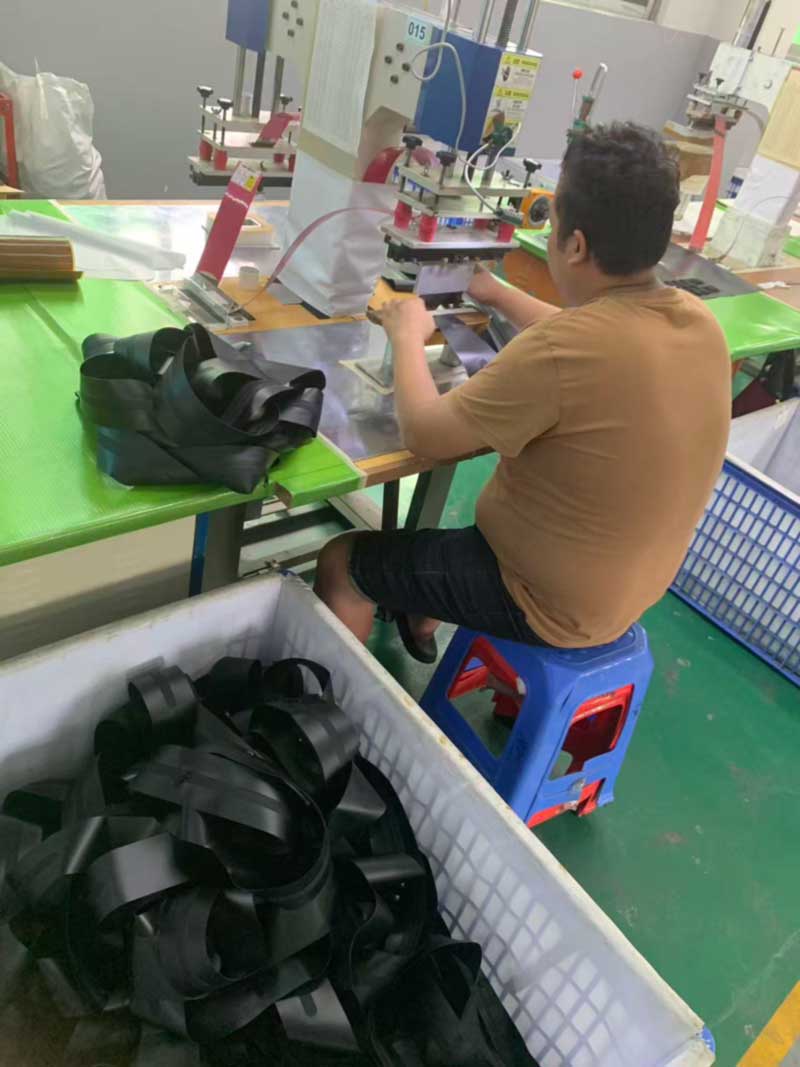
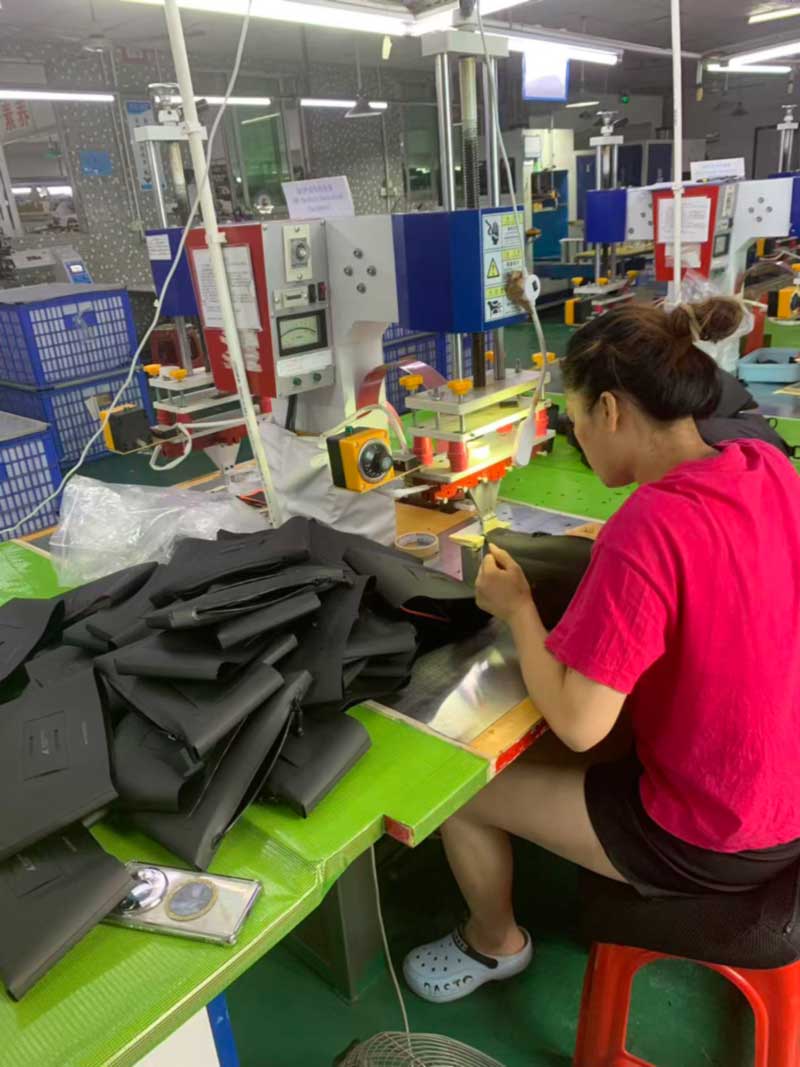
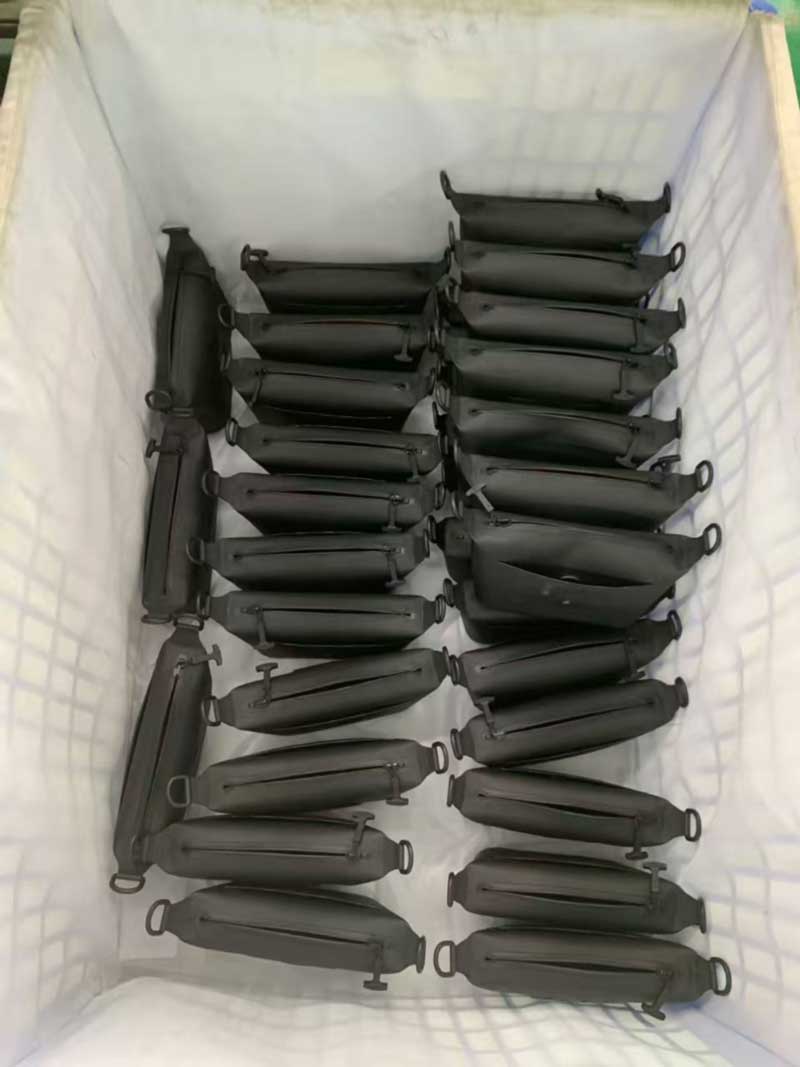
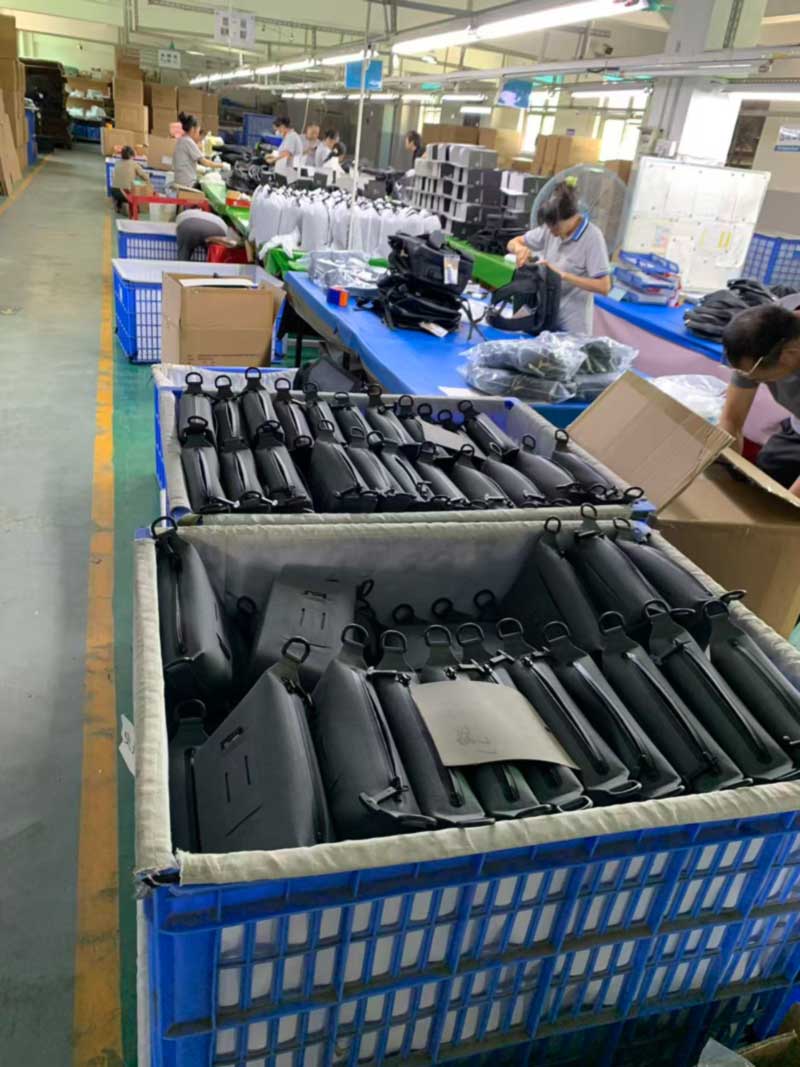
Berdirilah di depan ruang pengelasan kami dan hitung stasiunnya. Masing-masing memiliki nomor yang tertera pada mesin - 011, 012, 015, 020, 021 - cetakannya sendiri yang dijepit di mesin press, baki komponennya sendiri, dan wadah berjajar di bawahnya untuk menampung bagian jadi. Tak satu pun dari mereka yang membuat tas. Masing-masing dari mereka membuat satu bagian.
Itu adalah bagian yang jarang dilihat oleh pembeli konstruksi las, dan merupakan bagian yang menentukan waktu tunggu, biaya perkakas, dan mengapa produk las tidak dapat dikutip dari sebuah foto.
Setiap stasiun membawa cetakannya sendiri, baki komponennya sendiri, dan wadahnya sendiri. Tak satu pun dari mereka yang membuat tas utuh.
Tas yang dijahit dirakit dari panel; tas yang dilas dirakit dari bagian-bagian
Paket jahitan konvensional dibuat dari panel datar yang disambungkan pada mesin, dan sebagian besar fitur kecilnya — pegangan, tab cincin D, loop kompresi — ditambahkan dengan menjahit anyaman ke panel saat digabungkan. Tangan operator dan kelonggaran jahitan melakukan pencarian lokasi.
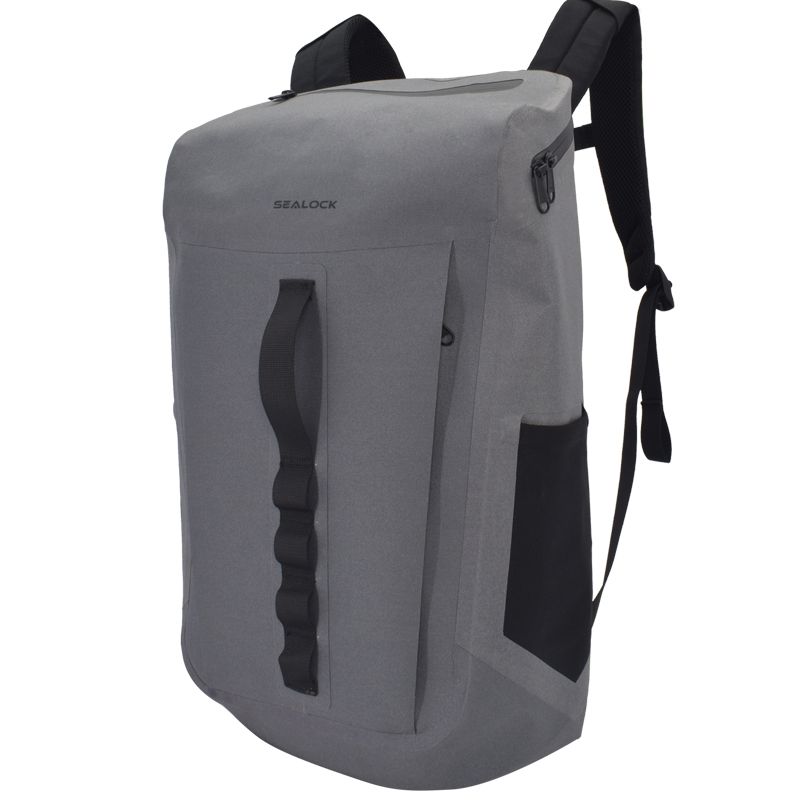
Konstruksi yang dilas tidak berfungsi seperti itu. Pengelasan membutuhkan tekanan yang merata dan bahkan menetap di seluruh areanya, yang berarti setiap fitur harus ditempatkan rata di dalam cetakan untuk fitur tersebut. Platform jangkar pegangan adalah satu cetakan. Patch pemasangan D-ring adalah hal lain. Panel belakang empuk dengan saluran ventilasi merupakan satu lagi, dan begitu pula setiap loop anyaman dilas ke permukaan, setiap penguat ujung ritsleting, setiap pelat dasar.
Hitunglah mereka dalam satu paket berukuran sedang dan jumlahnya akan berkisar antara dua puluh hingga tiga puluh sub-rakitan yang dilas sebelum penutupan akhir, masing-masing diproduksi di stasiunnya sendiri, masing-masing terakumulasi dalam wadahnya sendiri, yang semuanya harus sampai pada perakitan akhir dalam jumlah yang sesuai. Tempat sampah yang ada di lorong bukanlah tempat penyimpanan. Ini adalah pekerjaan yang sedang berjalan dalam pembangunan yang paralel, bukan linier.
Loop anyaman dan patch jangkar dilas secara bertahap, sebelum panel tempat mereka akan dipasang.
Artinya bagi perkakas, pengambilan sampel, dan MOQ
Berikut adalah tiga konsekuensi praktis yang menjelaskan sebagian besar pertanyaan yang diajukan pembeli kepada kami pada tahap penawaran harga.
Pertama, perkakas. Setiap geometri fitur baru memerlukan cetakan. Paket yang menggunakan kembali geometri jangkar dan loop yang ada hampir tidak membawa perkakas baru; sebuah paket yang memperkenalkan bentuk perangkat kerasnya sendiri, profil pegangan yang berbeda, dan pola saluran panel belakang baru membawa beberapa cetakan sebelum sampel pertama ada. Inilah sebabnya mengapa dua tas yang terlihat sama rumitnya bisa memiliki harga yang sangat berbeda, dan mengapa kami menanyakan sejak awal detail mana yang benar-benar spesifik untuk merek dan mana yang hanya versi yang muncul di foto referensi.
Kedua, waktu pengambilan sampel. Jangka waktu sampel standar kami adalah 7 hingga 15 hari, dan penentuan posisi program dalam rentang tersebut hampir seluruhnya merupakan pertanyaan mengenai perkakas, bukan pertanyaan perakitan. Memotong dan membuktikan sebuah dadu membutuhkan waktu berhari-hari; perakitan sampel membutuhkan waktu berjam-jam.
Ketiga, jumlah pesanan minimum. MOQ dari 300 buah pada sebagian besar model bukanlah lantai komersial sembarangan. Ini adalah titik di mana pengaturan, persetujuan tahap pertama, dan pergantian jalur di dua puluh stasiun diamortisasi menjadi biaya per unit yang wajar. Di bawah itu, biaya pemasangan per kantong naik lebih cepat dari perkiraan sebagian besar pembeli.
Sisi sebaliknya adalah ketika cetakan sudah ada, pesanan berulang akan cepat dan konsisten. Stasiun tersebut melakukan siklus fusi yang sama setiap saat dibandingkan mengandalkan operator yang mereproduksi kelonggaran jahitan secara langsung, itulah sebabnya program pengelasan biasanya menunjukkan lebih sedikit variasi antara proses produksi dibandingkan program jahitan yang setara.
Sebuah fitur yang tidak dapat diletakkan rata di dalam cetakan tidak dapat dilas — geometri menentukan perkakas sebelum desain dikunci.
Bagian-bagian yang merupakan produk tersendiri
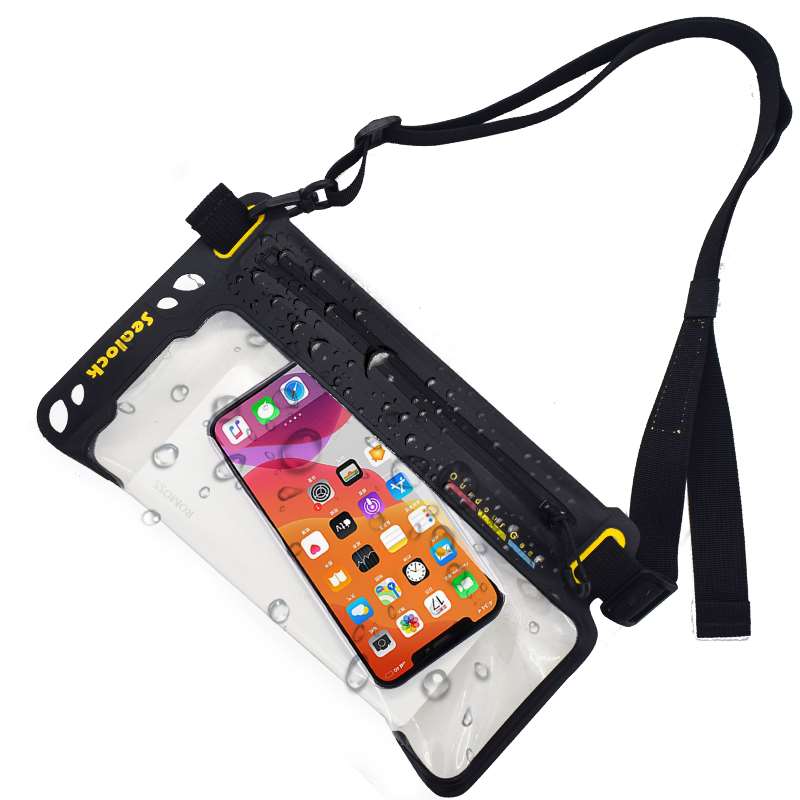
Tidak semua yang ada di lantai merupakan komponen. Stasiun yang sama yang mengelas patch jangkar juga memproduksi barang-barang kecil yang lengkap - sling botol yang dilas, kantong teknologi, tas sling yang meruncing - yang dihasilkan sebagai unit jadi dan bukan sebagai sub-rakitan.
Hal ini patut disebutkan karena merek sering kali meremehkannya. Aksesori kecil yang dilas memiliki beban perkakas yang hampir sama dengan aksesori besar: masih memerlukan cetakan, masih memerlukan persetujuan terlebih dahulu, masih memerlukan standar warnanya sendiri. Yang tidak ditanggung oleh produk ini adalah tenaga kerja perakitan, itulah sebabnya aksesori sering kali menjadi cara paling efisien bagi sebuah merek untuk memperluas koleksinya — dan juga mengapa mengutip harga satu tas ransel jarang mencerminkan berapa biaya sebenarnya untuk menyiapkannya.
Sling las yang sudah jadi — berasal dari stasiun yang sama yang memproduksi komponen untuk kemasan yang lebih besar.
Tiga pelanggan, tiga paket yang sangat berbeda, suatu sore
Di ujung lain, Grup Pengemasan 1 menjalankan tiga program secara bersamaan, dan perbedaan di antara keduanya merupakan gambaran berguna tentang apa sebenarnya arti "siap ritel" dalam praktiknya.
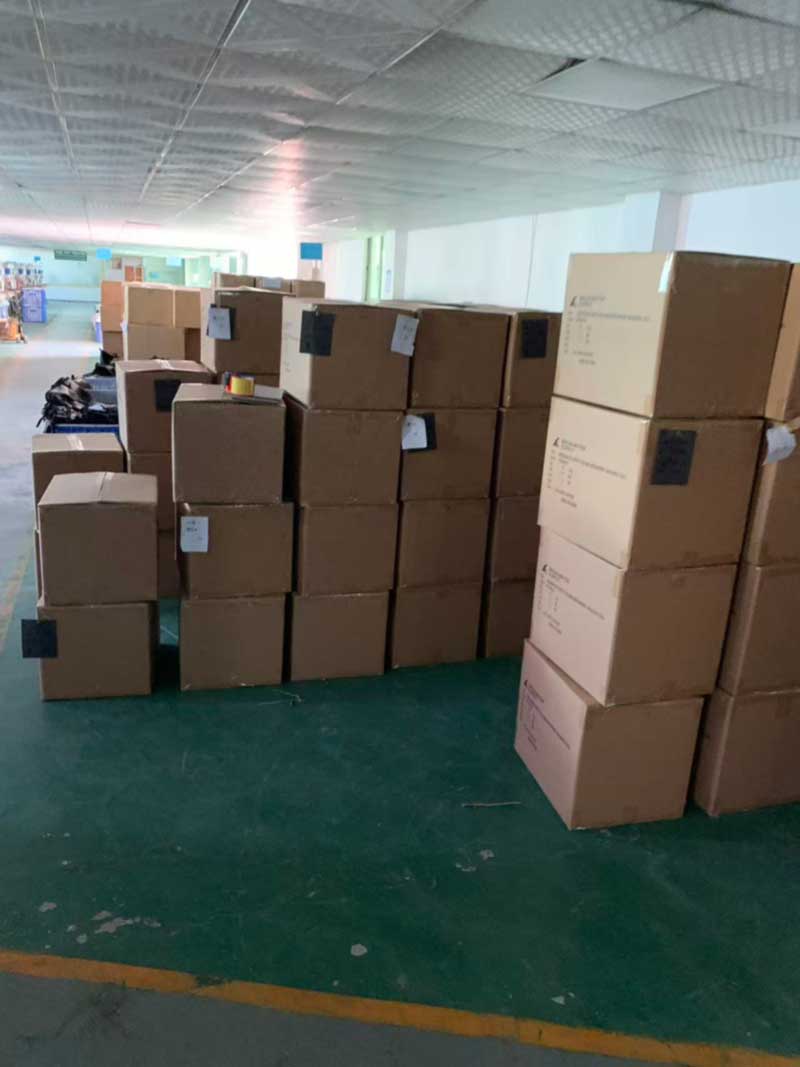
Satu program dikemas dalam karton lipat yang dicetak dengan kantong debu serut putih terpisah per unit — presentasi rak ritel di mana kotak tersebut merupakan bagian dari pengalaman produk. Yang kedua dimasukkan ke dalam tas surat tercetak yang membawa identifikasi produk dan tanda peraturan, dibuat untuk pengiriman langsung ke konsumen di mana hal pertama yang disentuh pelanggan adalah tas itu sendiri. Paket ketiga dimasukkan ke dalam kantong poli individual polos di dalam karton ekspor yang dicetak dengan tanda karton milik pembeli, yang ditujukan untuk pusat distribusi dan bukan di depan pintu.
Pabrik yang sama, minggu yang sama, tiga definisi selesai yang berbeda. Masing-masing memiliki daftar komponennya sendiri, logika penghitungannya sendiri, dan mode kegagalannya sendiri, dan tidak satu pun dari mereka yang mentolerir improvisasi di akhir proses. Komponen pengemasan dipesan dan dipasang sesuai dengan rencana produksi seperti halnya kain bodi, karena container yang lengkap kecuali kantong debunya bukanlah container yang dapat dikirim.
Grup Pengemasan 1: karton eceran, kantong debu per unit, dan dua format pengemasan lainnya yang dijalankan pada sore yang sama.
Dimana ruang pengelasan memenuhi rentang kompresi kami sendiri
Logika sub-perakitan di atas juga merupakan alasan kita sendiritas kompresi dengan pompa terintegrasiterlihat seperti itu. Rumah pompa tidak dipasang ke dalam saku dan dijahit rapat; itu dilas langsung ke panel bodi pada stasiun khusus dengan potongan mati di sekitar profil rumah, yang memungkinkan antarmuka disegel, bukan hanya ditutup.
Hal yang sama berlaku untuk katup diversi pompa tangandan bingkai jendela yang dilas pada keduanya. Masing-masing merupakan stasiun terpisah, cetakan terpisah, dan pemeriksaan inline terpisah, dan masing-masing diverifikasi dalam produk jadi dengan prosedur retensi vakum standar kami — evakuasi, diamkan selama dua puluh empat jam, tentukan adanya kehilangan udara.
Karton ditandai sesuai spesifikasi pembeli, disiapkan untuk diambil.
Untuk pembeli yang menentukan program las
Kesimpulan yang berguna bagi siapa pun yang melakukan pengembangan bersama kami adalah memperlakukan geometri fitur sebagai penggerak biaya pada tingkat yang sama dengan material dan kapasitas. Menggunakan kembali geometri jangkar atau lingkaran yang telah terbukti di mana merek tidak memiliki pandangan kuat mengenai hal tersebut, dan menghabiskan anggaran perkakas pada dua atau tiga detail yang benar-benar berbeda, menghasilkan produk yang lebih baik dalam waktu yang lebih singkat daripada mendistribusikan produk baru secara merata di setiap bagian tas.
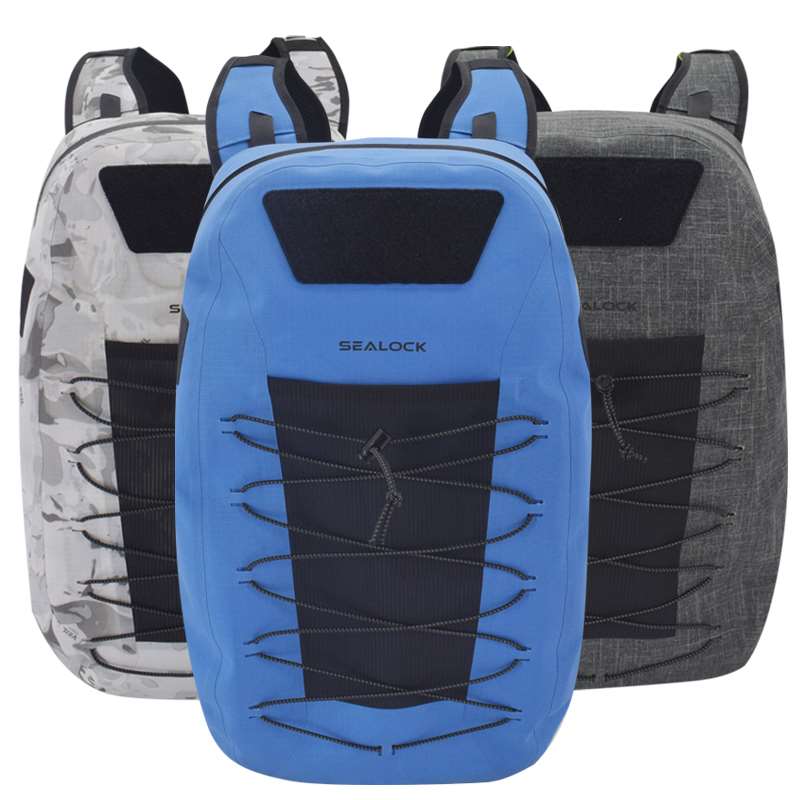
Sealock telah membuat peralatan las tahan air selama lebih dari 20 tahun, dengan pengelasan frekuensi tinggi dan penjahitan internal yang dijalankan berdampingan di Dongguan dan di fasilitas kami di Ho Chi Minh City, sehingga pembeli dapat memilih asal yang sesuai dengan posisi tarif mereka tanpa menegosiasikan ulang spesifikasinya. Ketentuan standarnya adalah FOB Guangdong, 7–15 hari untuk pengambilan sampel, 30–45 hari untuk produksi massal, dan MOQ dari 300 buah pada sebagian besar model, dengan pos pemeriksaan IQC, IPQC, dan OQC sebagai standar dan inspeksi SGS atau QIMA tersedia berdasarkan permintaan. Karton eceran, kantong debu, surat cetak, hangtag, dan penandaan karton yang ditentukan pembeli ditangani sendiri.
Kami menggunakan cookie untuk menawarkan Anda pengalaman penelusuran yang lebih baik, menganalisis lalu lintas situs, dan mempersonalisasi konten. Dengan menggunakan situs ini, Anda menyetujui penggunaan cookie kami.
Kebijakan Privasi
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик