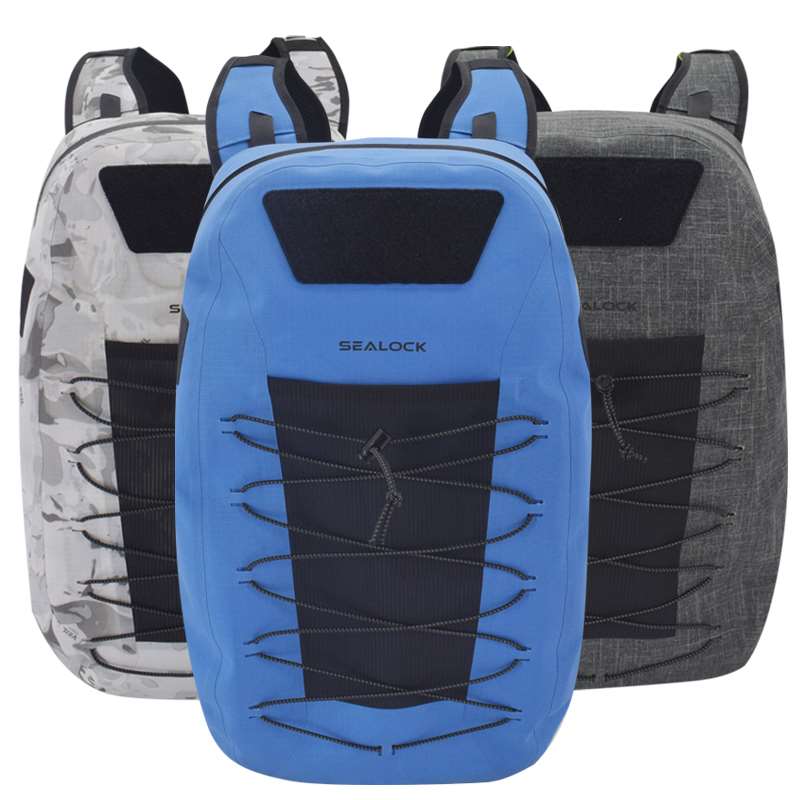
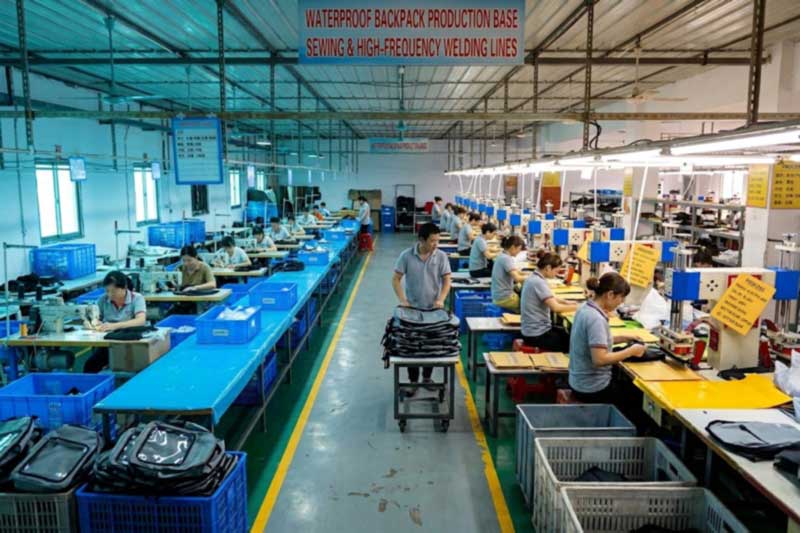
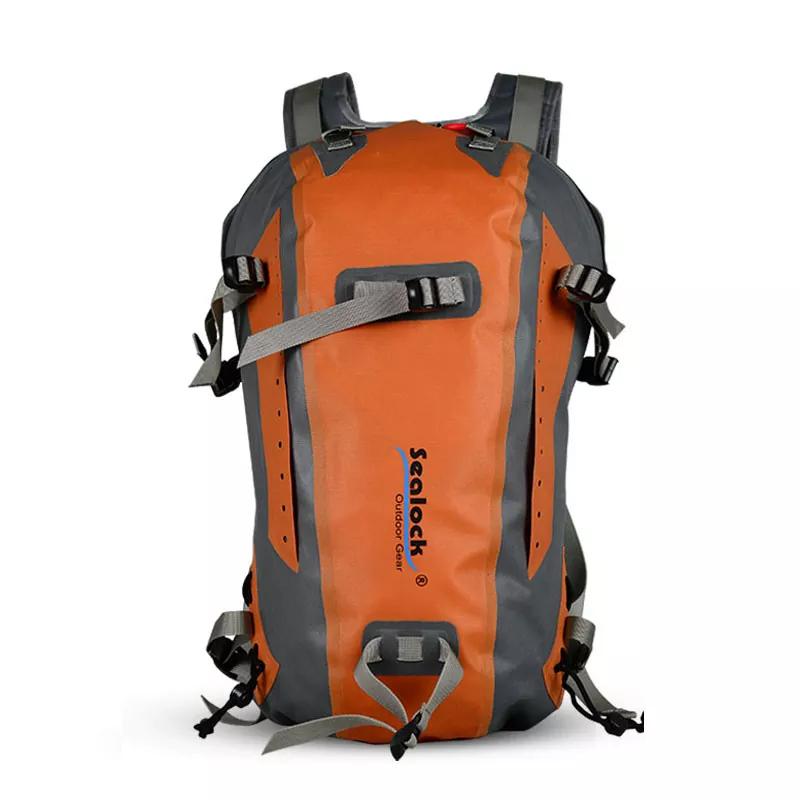
Hitung operasi pada ransel tahan air dan yang dijahit sering kali lebih banyak daripada yang dilas. Cangkangnya dilas. Hampir segala sesuatu yang menyentuh pemakainya — tali pengaman bahu, sabuk pinggul, tali dada, panel belakang, bantalan, jangkar penahan beban, anyaman, jaring, pengikat — dijahit, karena pengelasan tidak dapat menghasilkan sambungan penahan beban yang tahan terhadap geseran berkelanjutan seperti halnya tapak yang dijahit.
Itulah sebabnya bengkel khusus pengelasan kesulitan dengan tas ransel. Ia dapat menyegel tubuh dengan indah dan kemudian memasang tali pengaman yang terlepas dari panel di bawah pendakian yang penuh muatan. Demikian pula, pabrik tas jahit konvensional dapat membuat tali pengaman yang bagus pada cangkang yang bocor di setiap lubang jarum.Kemampuan yang penting adalah melakukan keduanya, dalam urutan yang benar.
Dua disiplin, satu lantai - dilas di tempat disegel, dijahit di tempat dibawa.
Pembagian Kerja
Lasan
Dijahitkan
Panel dan alas bodi utama
Harness bahu dan kuk
Penutupan roll-top atau flap
Sabuk pinggul dan tali tulang dada
Ritsleting kedap udara ke panel
Panel belakang, busa, dan jaring pengatur jarak
Panel jendela transparan
Jangkar dan anyaman yang menahan beban
Flensa dan port katup
Patch D-ring, rantai daisy, tab bulu mata
Tambalan logo yang dilas
Selongsong laptop bagian dalam, sekat, pelapis
Penguatan pada jejak kaki yang dijahit
Mengikat, memangkas, dan menutup ritsleting di saku luar
Sisi Jahit, Secara Detail
Menjahit pada kain berlapis tahan air bukanlah menjahit pakaian pada umumnya, dan perbedaannya terletak pada kualitas yang ditentukan.
Arsitektur jahitan pada titik muat
Dua jahitan penguat membawa beban pada ransel, dan perbedaan di antara keduanya dapat diukur:
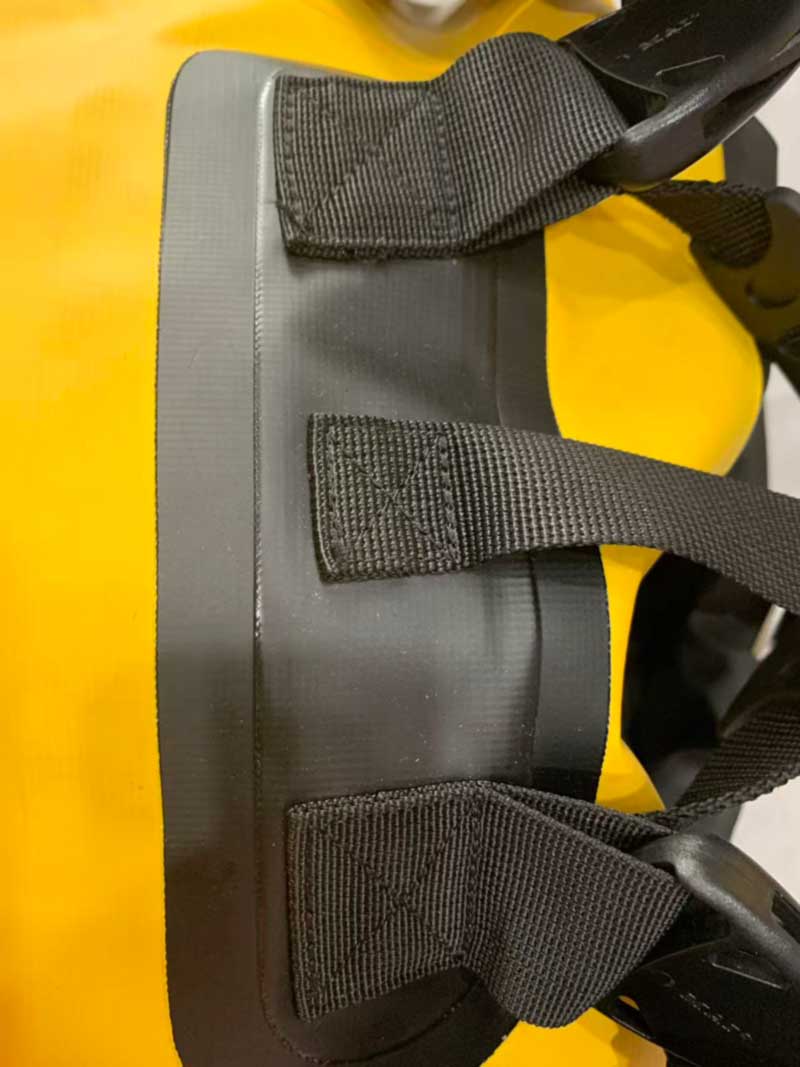
Jahitan kotak-X— persegi panjang yang dijahit dengan X diagonal di dalamnya, mendistribusikan gaya ke beberapa sumbu alih-alih memusatkannya pada satu garis jahitan. Pada sambungan anyaman, hal ini menghasilkan kekuatan jahitan yang jauh lebih tinggi daripada jahitan lurus satu baris: angka yang disebutkan untuk anyaman berspesifikasi tinggi dengan benang terikat berbobot 40 mencapai sekitar7,500 lbf versus sekitar 2,500 lbf untuk jahitan lurus. Biaya produksinya sekitar 15–25% lebih mahal karena penggunaan benang dan waktu siklus — dan hal ini dapat menghilangkan kebutuhan akan anyaman yang lebih luas di tempat lain, sehingga sering kali hal ini membuahkan hasil.
Bar-taktik— jahitan padat dan berdensitas tinggi di area kecil, dijalankan dengan mesin bar-tack otomatis, digunakan jika tidak ada ruang untuk kotak-X. Praktek industri adalah multiple pass dengan kepadatan disesuaikan dengan beban yang diharapkan. Ini memiliki batasan yang perlu diketahui:pemasangan yang berlebihan akan melemahkan bahan dasar, jadi kepadatan bar-tack adalah spesifikasi yang harus ditetapkan, bukan dimaksimalkan.
Parameter eksekusi sama pentingnya dengan polanya. Latihan acuan untuk sambungan anyaman adalah penempatan jahitan mulai sekitar 6 mm dari tepi anyaman,Benang terikat seberat 40 dengan kecepatan kira-kira 30–40 jahitan per inci dalam konfigurasi jahitan kunci, dengan tali dimasukkan setidaknya 25 mm ke dalam titik jangkar.
Benang
Penggunaan jahitan penahan beban100% nilon terikat atau poliester terikat, Tex 40 atau lebih berat— tahan busuk, tahan UV dan kekuatan tarik tinggi. Benang katun dan benang serba guna tidak memiliki tempat pada titik muatan luar ruangan. Pemilihan benang juga harus mempertimbangkan lingkungan tempat kemasan tersebut berada: benang yang stabil terhadap sinar UV pada produk yang menghabiskan masa pakainya di luar ruangan, dan ketahanan warna yang sesuai jika benang terlihat pada jalur warna bermerek.
Jarum dan ketegangan pada kain yang dilapisi
Di sinilah penjahitan kain berlapis paling berbeda dari pembuatan tas biasa. Jarum bulat standar membuat lubang besar pada TPU atau PVC yang dilaminasi dan merusak tenunan penguat di dalamnya.Jarum baji berprofil ramping, dijalankan dengan kontrol tegangan benang digital, membagi benang alih-alih memotongnya — menjaga struktur bahan tetap utuh dan lubang sekecil mungkin. Pada produk yang nantinya lubang-lubang tersebut harus ditutup, ukuran lubang bukanlah suatu detail.
Jenis jahitan berdasarkan fungsinya
Tidak setiap jahitan harus menjadi jahitan beban. Jahitan overlock dan serged cepat dan mencegah keretakan, sehingga cocok untuk lapisan dan area non-tekanan, namun loop yang terbuka dapat tersangkut dan kurang tahan lama saat diberi beban. Jahitan struktural utama dijahit ganda, dengan tambahan tambalan penguat di tempat tali bertemu dengan badan.
Kotak-X jika ada ruang, bar-tack jika tidak ada — keduanya ditentukan untuk memuat, bukan untuk kebiasaan.
Tempat Menjahit Bertemu Anti Air: Urutan dan Penyegelan
Keberatan yang jelas saat menjahit produk tahan air adalah bahwa setiap jahitan memiliki lubang. Ada dua hal yang menyelesaikannya.
Pertama, urutan.Harness, jangkar sabuk pinggul, patch D-ring, dan saku eksternal dijahit ke panel datar dengan tegangan tinggisebelumcangkangnya dilas. Jejak kaki yang berlubang kemudian ditutup oleh kulit yang dilas atau oleh tulangan las yang dilokalisasi, sehingga jejak tersebut berada di dalam penghalang, bukan melewatinya.
Kedua, penyegelan jahitan dimana jahitan harus tetap terbuka.Pada produk yang lebih berat dimana jahitan struktural tetap berada di luar, seluruh perimeter jahitan bagian dalam disegel dengan pita penahan udara panas PU atau PVC. Proses tersebut sangat penting bagi parameter: bergantung pada kalibrasi suhu udara, tekanan roller, dan kecepatan pengumpanan yang tepat, dansetetes air bersuhu 5°C akan menyebabkan perekat tidak dapat meleleh dengan baik ke dalam tenunan— cacat yang muncul berbulan-bulan kemudian sebagai delaminasi pada penggunaan cuaca dingin, jauh setelah barang dikirim. Oleh karena itu, penyegelan pita dijalankan sebagai proses terkontrol dengan parameter dan inspeksinya sendiri, bukan sebagai sentuhan akhir.
Urutan Produksi Penuh
Pementasan dan pemotongan material— tahap kain berlapis, anyaman, busa, jaring dan perangkat keras; panel dipotong sesuai toleransi, karena lapisan yang dilas tidak memiliki kelonggaran jahitan untuk menyerap penyimpangan.
Jahitan sub-perakitan— tali pengaman, ikat pinggang, panel belakang, selongsong laptop, saku, dan komponen anyaman yang dibuat sebagai modul.
Jahitan titik muat ke panel datar— jangkar box-X dan bar-tack diaplikasikan pada tegangan tinggi sementara panel masih rata.
Pengaturan mati— elektroda tembaga khusus untuk geometri cangkang tersebut dipasang dan disejajarkan dengan peta las.
Pengelasan frekuensi tinggi— 27,12 MHz menyatukan tubuh menjadi kulit yang tertutup rapat, menutupi jejak kaki yang dijahit.
Penyegelan jahitan jika diperlukan— pita udara panas pada setiap jahitan struktural yang terbuka.
QC dan pengepakan— inspeksi tiga tingkat ditambah penentuan kebocoran.
Apa yang Harus Ditentukan — di Kedua Sisi Bangunan
Sisi las:bahan yang dapat dilas dan ketebalan lapisan, geometri cangkang, lebar las, jenis penutupan, peringkat dalam jumlah, posisi penetrasi (katup, jendela, ritsleting).
Sisi yang dijahit:jenis jahitan pada setiap titik muatan (kotak-X atau paku payung), jahitan per inci, jenis dan berat benang, spesifikasi anyaman, kedalaman penyisipan tali, dan beban uji yang harus ditampung setiap jangkar.
Antarmuka:area jahitan mana yang ditutupi oleh pengelasan dan mana yang memerlukan penyegelan pita.
Sebuah laporan singkat yang mengatakan "tali yang diperkuat" menyerahkan keputusan paling penting kepada pihak yang berwenang. Laporan singkat yang menyatakan "nilon terikat kotak-X, berat 40, SPI 30–40, sisipan 25 mm, diuji pada beban yang ditentukan" adalah spesifikasi yang dapat dibuat oleh pabrik dan dapat diaudit oleh pembeli.
Dasar Produk
Paket yang dilas ini merupakan titik awal yang sama untuk proyek khusus — tidak ada yang berperingkat di atas yang lain; masing-masing menggabungkan konstruksi yang dilas dan dijahit secara berbeda:
Gambar
Model & spesifikasi
Konstruksi dilas / dijahit
MOQ
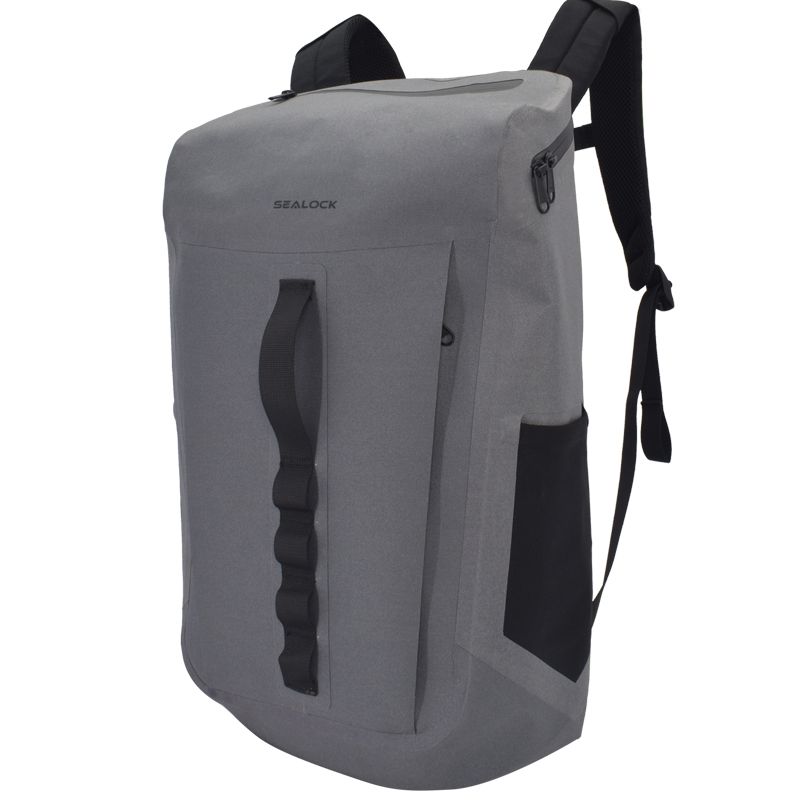
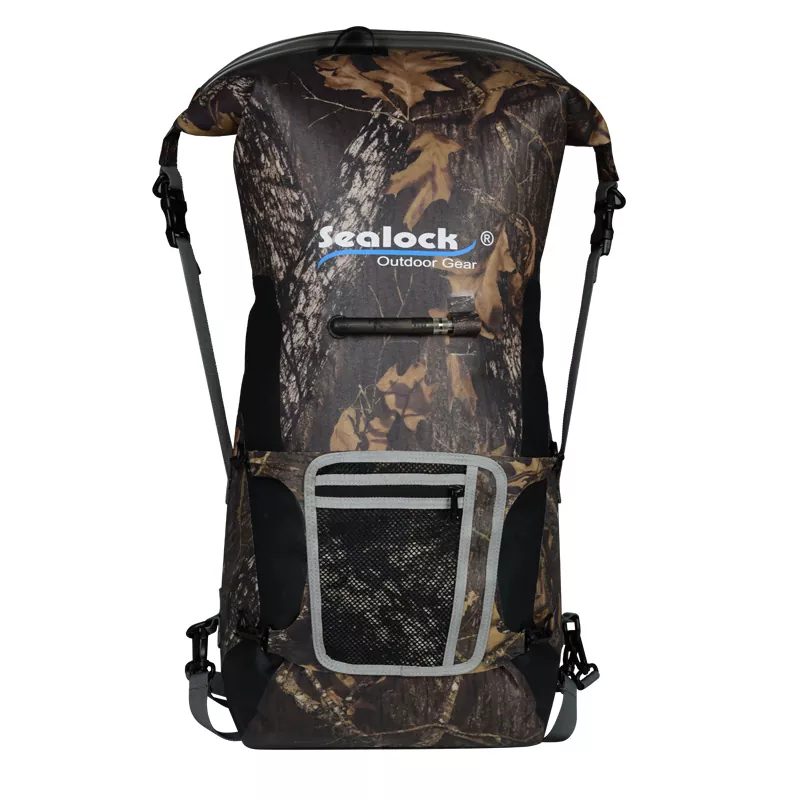
Paket Ekspedisi Tahan Air SL-J033— 45/55/65L; TPU pada nilon 420D;IPX8strip penyegel karet, penutup lipat, tali kompresi; dasar abrasi yang diperkuat; tali bulu mata samping; pipa reflektif; panel tambalan kait-dan-loop.
cangkang yang dilas; sistem penahan beban yang dijahit sepenuhnya — tali pengaman empuk, tali dada, sabuk pinggul empuk, pegangan angkut, panel tempel
Cangkang, jendela, dan katup melengkung yang dilas; jangkar harness yang dijahit dan pemasangan panel EVA
300–500
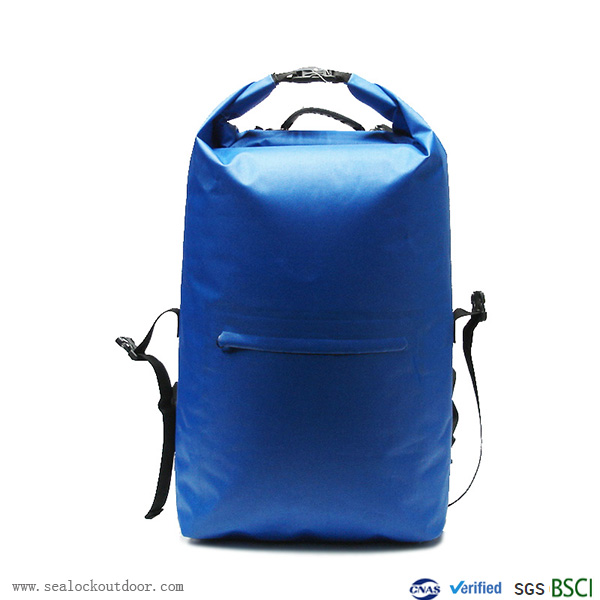
Ransel Kering TPU SL-E039— 25L; Nilon 420D dilapisi dengan TPU; dua tali bahu dan kancing pinggang yang bisa disesuaikan; sampel 3–5 hari; IPX7 terverifikasi.
Sebagian besar dilas dengan perangkat keras yang dijahit minimal — hibrida paling sederhana
300–500
Bahan cangkang, penutup, spesifikasi jahitan di setiap titik pemuatan, sistem harness dan panel belakang, perangkat keras, warna dan merek semuanya dapat ditentukan per pesanan, atau satu paket dapat dikembangkan dari sketsa.
Kontrol Kualitas di Kedua Proses
Produk hibrid memerlukan sistem inspeksi hibrid.IQCmencakup kain berlapis yang masuk untuk ketebalan lapisan, daya rekat dan kemampuan las, ditambah anyaman, benang, busa, gesper dan pengatur terhadap standar yang ditandatangani, dengan perbedaan warna dan tahan luntur.IPQCberjalan pada kedua jalur: pada sisi pengelasan, uji kupas pada sampel las pada awal setiap proses, lebar las dan integritas sudut; pada sisi penjahitan, kerapatan jahitan, kondisi jarum, tegangan benang, eksekusi bar-tack dan box-X, serta kedalaman penyisipan tali.OQCmencakup pengambilan sampel ISO 2859 AQL, pengujian batch perendaman air nyata, dan perbandingan sampel emas, dengan inspeksi SGS atau QIMA tersedia.
Sealock juga secara ketat menjalankan prosedur pemeriksaan pelanggan secara lengkap atas barang jadi:membuka kotak, ekstraksi vakum, istirahat statis 24 jam, dan penentuan kebocoran udara. Program lab mencakup kedua disiplin ilmu — kekuatan ikatan las dan kupas pada sisi yang disegel, dankekuatan jahitan dan uji beban siklus 1.500+ dengan beban sentakan pada jangkar bahu, tulang dada, dan sabuk pinggulpada sisi jahitan — ditambah pemulihan kompresi busa, abrasi, sobek, tarik, semprotan garam, UV, tahan luntur warna, dan perbedaan warna.
FAQ: Produksi Ransel Tahan Air
T: Apakah Anda hanya melakukan pengelasan frekuensi tinggi? J: Tidak — dan ini adalah asumsi umum. Pengelasan menyegel cangkang, tetapi tali kekang, sabuk pinggul, panel belakang, jangkar, anyaman, selongsong bagian dalam, dan trim semuanya dijahit, dan pada ransel, jumlah operasi penjahitan sering kali melebihi jumlah yang dilas. Kedua kemampuan tersebut dijalankan secara internal dengan standar yang sama.
T: Apakah jahitan tidak merusak lapisan kedap air? J: Tidak jika diurutkan dengan benar. Jahitan struktural dilakukan pada panel datar sebelum cangkang dilas, sehingga perforasi berakhir di bawah kulit yang dilas. Jika lapisan struktural harus tetap terbuka, perimeter bagian dalam ditutup dengan pita penahan udara panas PU atau PVC.
T: Mengapa tidak mengelas saja tali pengikatnya? J: Karena sambungan yang dilas dapat terkelupas akibat geser yang terus-menerus, persis seperti beban yang dilihat oleh jangkar bahu. Jejak kaki yang dijahit menyebarkan kekuatan ke seluruh area. Pada bagian yang menahan beban, menjahit atau mengencangkan mekanis adalah jawaban teknik yang tepat.
T: Jahitan apa yang harus kami tentukan pada jangkar tali? J: Kotak-X yang memiliki ruang — ini mendistribusikan beban ke beberapa sumbu dan menghasilkan kekuatan sambungan yang jauh lebih tinggi dibandingkan jahitan lurus — dan bar-tack yang ruangnya sempit. Tentukan jenis dan berat benang, jahitan per inci dan kedalaman penyisipan di sepanjang pola, dan perhatikan bahwa kepadatan bar-tack harus diatur sesuai beban daripada dimaksimalkan, karena penyambungan yang berlebihan akan melemahkan kain dasar.
T: Thread apa yang Anda gunakan pada titik muat? J: Nilon berikat atau poliester berikat, Tex 40 atau lebih berat — tahan busuk dan UV dengan kekuatan tarik tinggi. Jangan pernah menggunakan benang katun atau benang serbaguna untuk jahitan struktural.
Q: Mengapa kain yang dilapisi memerlukan jarum khusus? J: Jarum berujung bulat membuat lubang besar pada TPU atau PVC yang dilaminasi dan merusak tenunan penguat. Jarum baji berprofil ramping dengan tegangan benang yang terkontrol memisahkan benang, menjaga perforasi tetap kecil — hal ini penting ketika perforasi tersebut harus ditutup setelahnya.
Bicaralah dengan Pabrik
Untuk memasukkan ransel tahan air khusus ke dalam produksi, hubungi Sealock diinfo@sealock.com.hkatau +86-769-82009361. Lebih dari dua puluh tahun pengelasan frekuensi tinggiDanpenjahitan industri dalam satu atap, sembilan jalur pengelasan, sistem harness yang telah diuji bebannya, produksi ganda Tiongkok-Vietnam, dan prosedur inspeksi pelanggan penuh pada setiap pengiriman.
Kami menggunakan cookie untuk menawarkan Anda pengalaman penelusuran yang lebih baik, menganalisis lalu lintas situs, dan mempersonalisasi konten. Dengan menggunakan situs ini, Anda menyetujui penggunaan cookie kami.
Kebijakan Privasi
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик